






Impresión 3D en Chiapas: De la Manufactura al Arte Digital
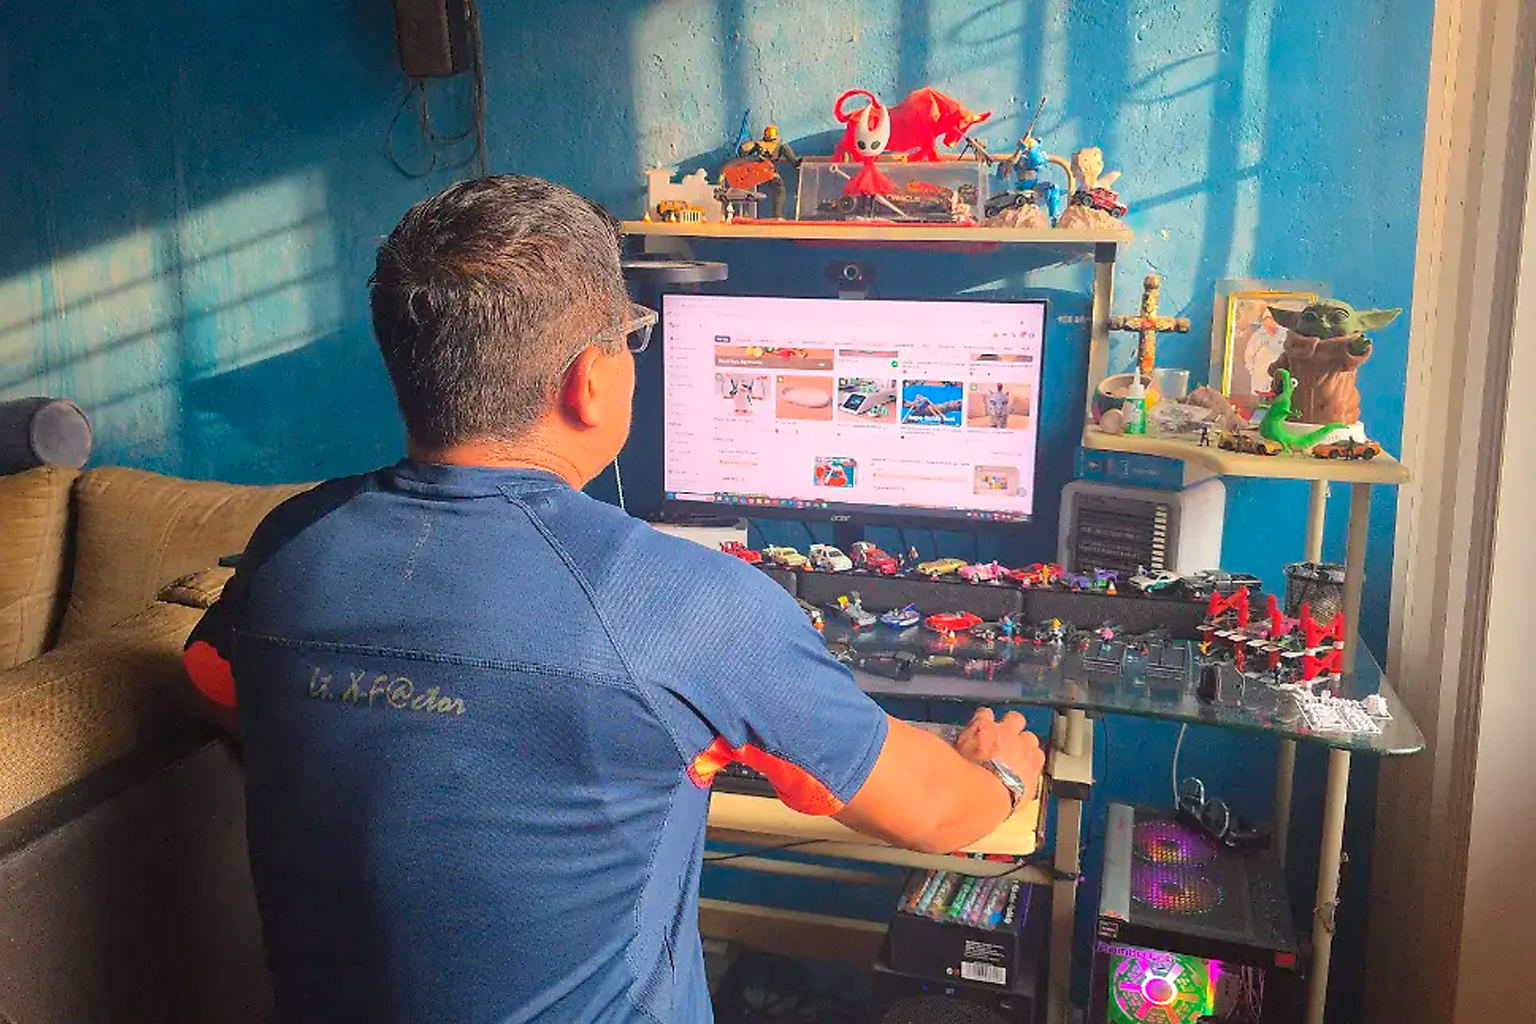
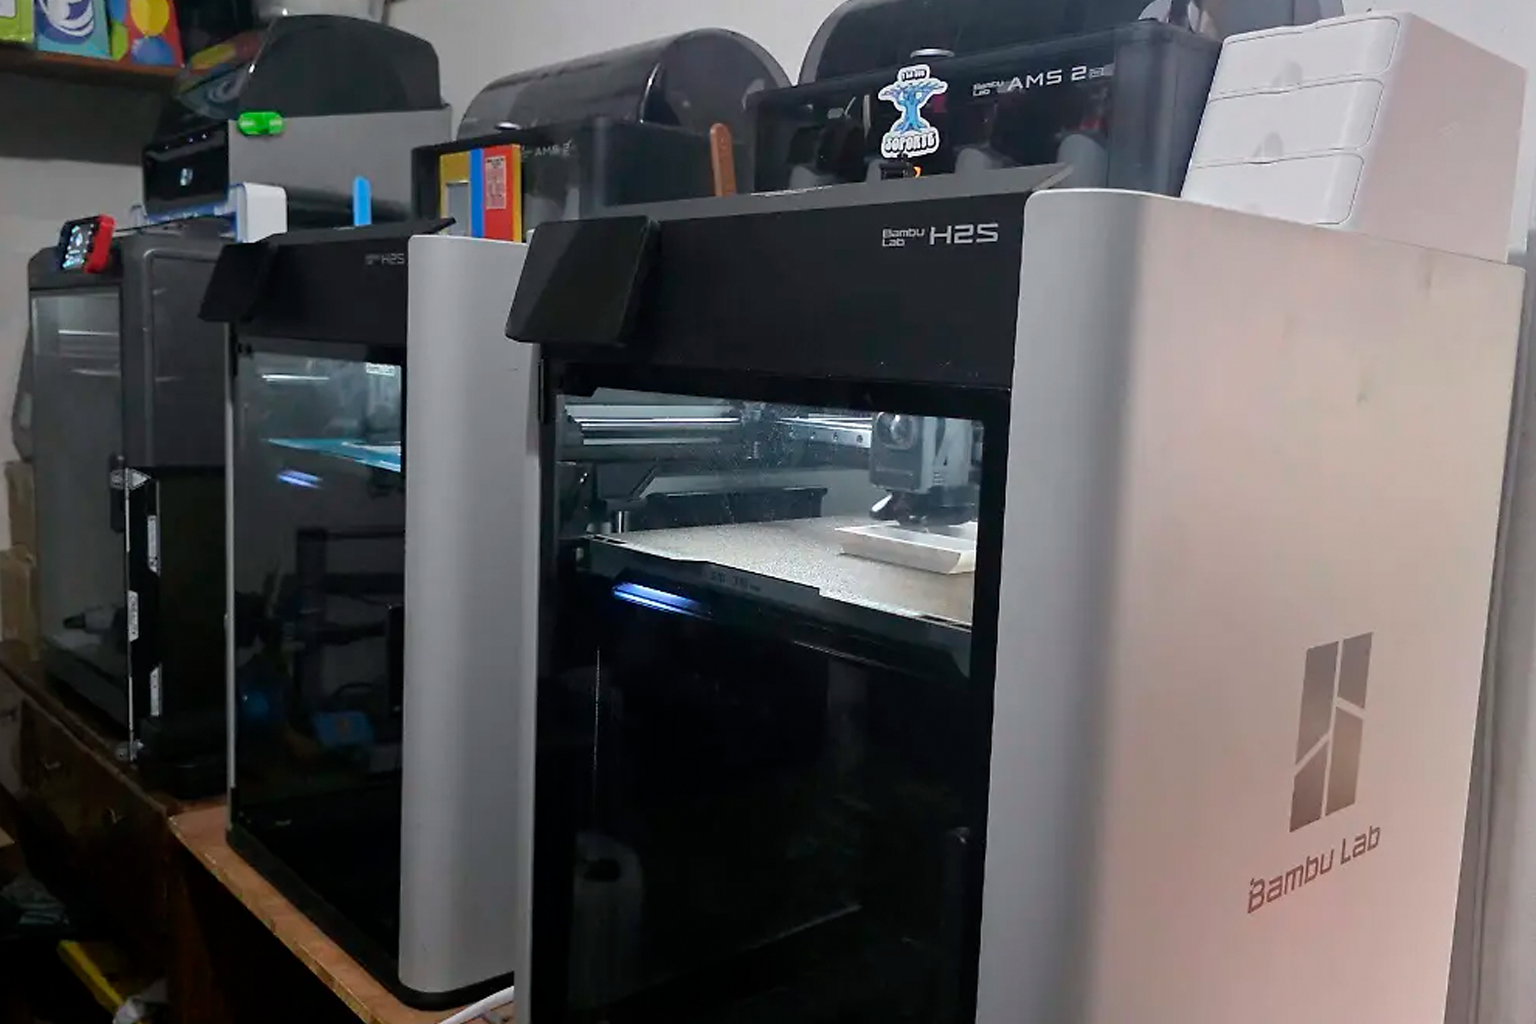
El caso de Javier Octavio Pérez Pérez, docente de educación física de profesión radicado en Tuxtla Gutiérrez, ilustra una tendencia global: la democratización de los medios de producción aditiva. En un periodo de apenas 18 a 24 meses, Pérez logró escalar un pasatiempo tecnológico a un taller con seis impresoras 3D operativas en paralelo, despachando componentes a estados altamente industrializados como Nuevo León y la Ciudad de México.
Desglose del Flujo de Trabajo y Variables del Proceso
La transición de una idea a un objeto tridimensional funcional o artístico en el taller chiapaneco consta de tres etapas críticas controladas termodinámicamente:
- Traducción Geométrica y Slicing (Laminado): El modelado digital se convierte en coordenadas de código de máquina (G-code). Aquí se determina el porcentaje de densidad de relleno o infill (%15 a %30 para figuras artísticas y >50 para componentes de esfuerzos mecánicos) y la orientación de la pieza para minimizar la anisotropía estructural (la debilidad inherente en el eje Z).
- Extrusión Dinámica (FDM): El termoplástico es conducido por un extrusor hacia una boquilla de latón o acero endurecido a temperaturas que oscilan entre los 190 °C y 240°C. La viscosidad del material fundido y la velocidad de deposición volumétrica (Q = A . v , donde A es el área de la sección transversal de la boquilla y v la velocidad de avance) se calibran con precisión para evitar defectos de subextrusión o sobreextrusión.
3. Proceso de Postprocesado Termomecánico: La impresión 3D directa rara vez ofrece un acabado superficial óptimo debido al efecto de “escalonamiento” de las capas. El método aplicado por el maestro chiapaneco para obtener acabados comerciales de calidad artística incluye:
- Desbaste y Lijado Gradual: Remoción mecánica con abrasivos secos y húmedos desde grano grueso (P120) hasta micrograno (P800).
- Imprimación y Sellado Químico: Aplicación de imprimadores de alto relleno (high-build primers) o resinas epóxicas autonivelantes que rellenan las microcavidades superficiales por capilaridad.
- Pintura y Acabado Manual: Aplicación de capas de esmalte o acrílicos con aerógrafo y pincel para mimetizar acabados orgánicos o metálicos realistas.
El Nuevo Paradigma de la Manufactura Descentralizada
Tradicionalmente, la producción de objetos físicos complejos requería matrices industriales costosas, procesos de inyección de plástico inaccesibles para el emprendedor promedio y una centralización geográfica masiva. Hoy en día, la tecnología de manufactura aditiva por modelado por deposición fundida (FDM) está permitiendo que creadores locales en el sureste de México compitan en mercados nacionales.
El caso de Javier Octavio Pérez Pérez, en Chiapas, es un testimonio contundente de este cambio de paradigma. Desde su taller en Tuxtla Gutiérrez, Javier ha roto con la brecha tecnológica y geográfica, demostrando que con seis impresoras 3D FDM se puede dar respuesta a dos sectores mercadológicos drásticamente opuestos pero altamente rentables: el arte coleccionable y la fabricación de piezas técnicas y refacciones.
La Ciencia detrás del Material: Propiedades del PLA y Termoplásticos de Ingeniería
Para comprender el impacto técnico de la impresión 3D, es indispensable analizar la materia prima que hace posible estas creaciones. Las impresoras del taller de Javier procesan principalmente filamentos de Ácido Poliláctico (PLA), aunque el espectro industrial se extiende hacia otros polímeros de mayor resistencia mecánica y térmica. El PLA es un poliéster alifático termoplástico biodegradable derivado de recursos renovables como el almidón de maíz o la caña de azúcar. Su fórmula química estructural aproximada es: (C3H4O2)n
Comportamiento Térmico y Reológico del PLA
- Temperatura de Transición Vítrea (Tg): A esta temperatura, el material pasa de un estado vítreo rígido a uno gomoso y maleable. Esto limita su uso en entornos con alta radiación térmica directa.
- Temperatura de Fusión (Tm): 150°C a 160°C Sin embargo, para garantizar una correcta coalescencia entre capas adyacentes, la extrusión se realiza típicamente entre 190°C y 220°C.
- Estabilidad Dimensional: Al tener un bajo coeficiente de contracción térmica en comparación con el ABS, el PLA no sufre del efecto de deformación en las esquinas conocido como warping, lo que permite fabricar piezas de gran escala como máscaras y armaduras complejas sin necesidad de cámaras calefactadas cerradas.
Para refacciones o piezas técnicas sometidas a esfuerzos mecánicos o entornos húmedos, el taller recurre a termoplásticos de ingeniería como el PETG (Polietileno Tereftalato de Glicolizado) o el ABS (Acrilonitrilo Butadieno Estireno), los cuales ofrecen una resiliencia estructural superior y mayor resistencia al impacto.
La Alquimia del Postprocesado: De Filamento Termoplástico a Obra de Arte
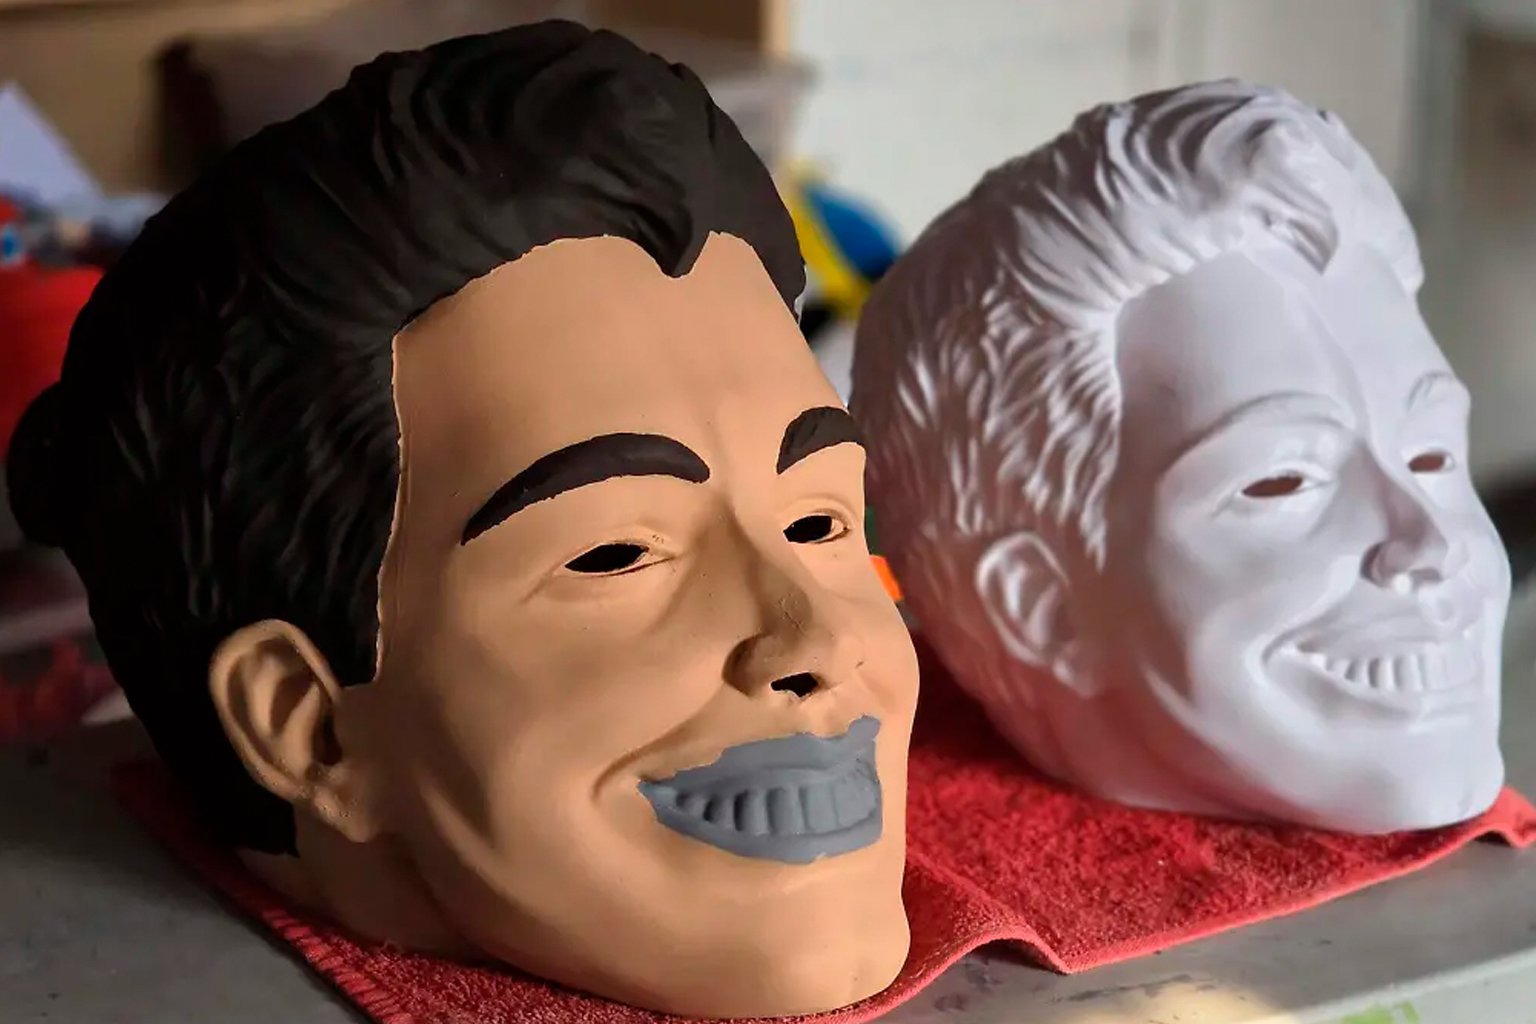
El secreto de una pieza de impresión 3D con calidad premium no radica únicamente en los parámetros del software de laminado, sino en la fase física del postprocesado. En el ámbito comercial del arte de colección (máscaras, figuras, utilería para cosplay y medallas de eventos). Las imperfecciones de las líneas de capa (0.12 mm a 0.28 mm de grosor por capa) deben ser eliminadas por completo.
El postprocesado es una meticulosa secuencia que combina ciencias materiales y destreza artística:
- Tratamiento de Desbaste Inicial: Mediante lijas de óxido de aluminio, se reducen las rugosidades primarias.
- Saturación por Capilaridad: Se aplica una capa de imprimación de poliuretano o resina epóxica líquida de baja viscosidad. Este polímero penetra en los valles de la topografía de la pieza impresa por acción de fuerzas capilares, nivelando la superficie.
- Lijado Húmedo de Acabado: Se utiliza agua como lubricante mecánico para arrastrar los residuos finos de la lija. Reduciendo la fricción térmica que podría derretir localmente el PLA y garantizando una superficie tersa lista para la pigmentación.
- Cromática y Texturizado: Con pinturas de base acrílica o lacas automotrices aplicadas en capas ultrafinas. Se logra un acabado homogéneo y de alta durabilidad frente a la radiación UV.
Aplicaciones Comerciales: Un Mercado de Alta Diversificación
La flexibilidad de un taller con seis unidades de impresión 3D permite atender múltiples mercados de forma simultánea, eliminando la dependencia de una sola línea de negocio:
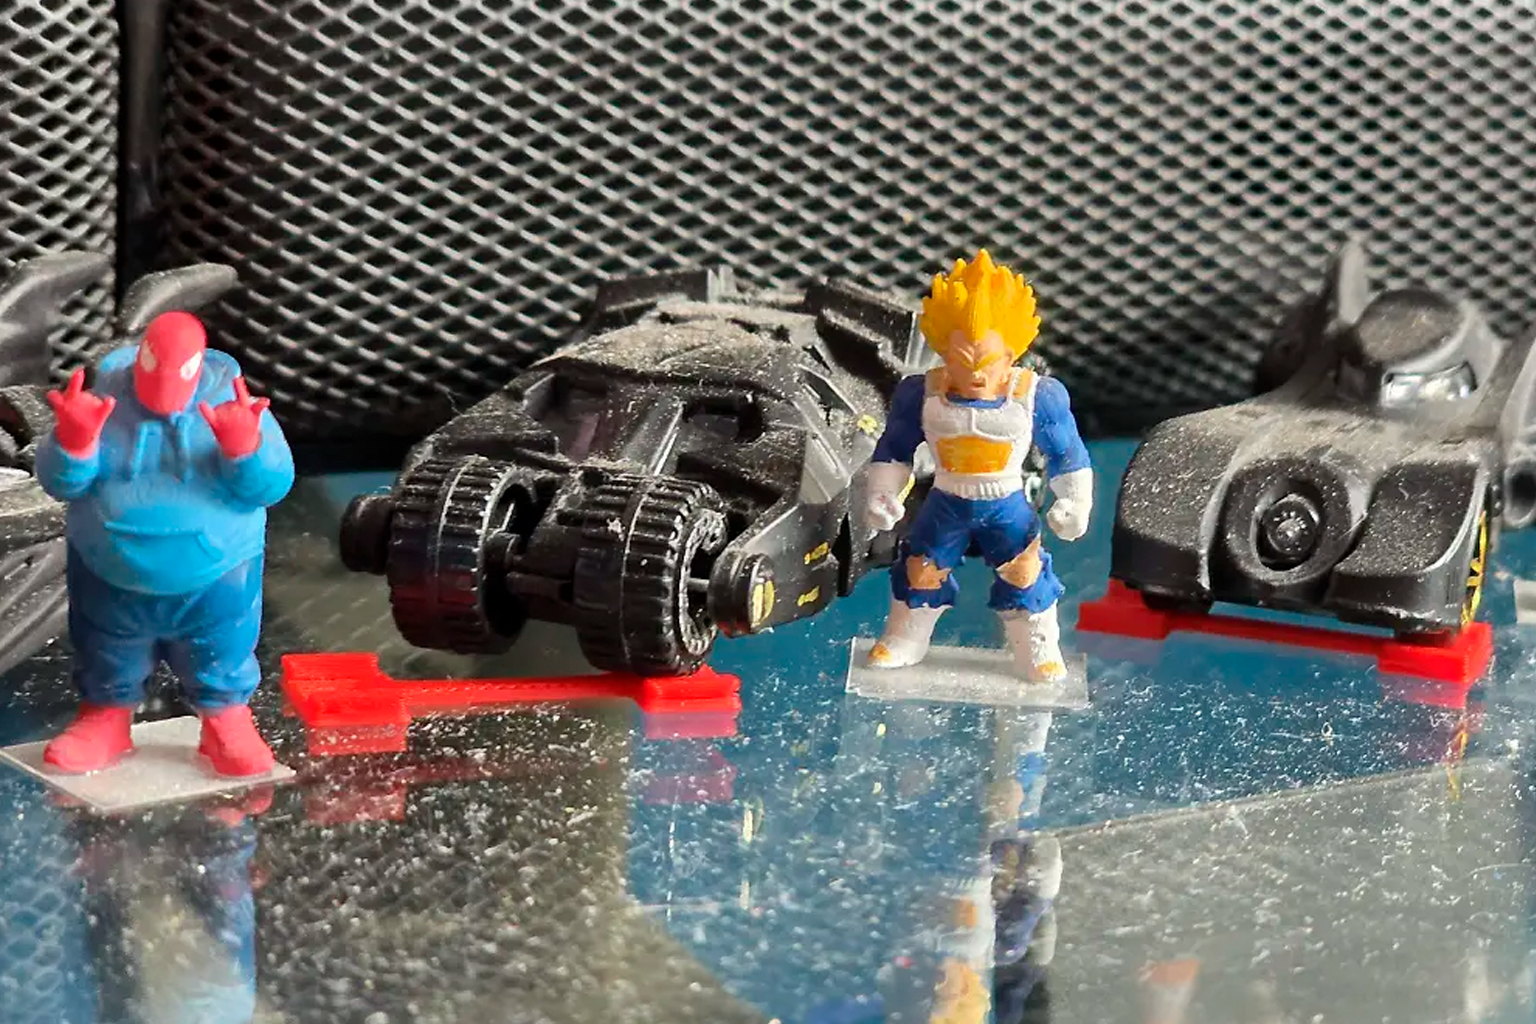
- Sector Artístico y de Entretenimiento: Elaboración de máscaras de diseño personalizado, réplicas de utilería para la industria cinematográfica o teatral y figuras coleccionables de edición limitada.
- Sector Corporativo y Deportivo: Producción de medallas y trofeos personalizados con geometrías complejas que serían sumamente difíciles y costosas de fundir o mecanizar mediante CNC tradicional.
- Sector de Mantenimiento Industrial: Fabricación de refacciones mecánicas descontinuadas (como engranes de nylon o PETG, soportes estructurales o carcasas de dispositivos electrónicos). Reduciendo sustancialmente los tiempos muertos de maquinarias locales.
Matriz de Selección de Proceso de Impresión 3D
La siguiente tabla compara las dos tecnologías de escritorio más dominantes en el mercado actual: FDM (Modelado por Deposición Fundida, usada por Javier) y SLA (Estereolitografía por Resina líquida fotosensible).
| Criterio de Selección | Tecnología FDM (Deposición Fundida) | Tecnología SLA (Resina Fotosensible) |
|---|---|---|
| Material Base | Filamentos termoplásticos (PLA, PETG, ABS, Nylon) | Resinas líquidas fotocurables (Acrilatos/Epóxicos) |
| Resolución del Eje Z (Espesor de Capa) | 100 a 300 μm (Menor detalle visual) | 25 a 100 μm (Máxima definición) |
| Propiedades Mecánicas de la Pieza | Anisotrópicas, buena tenacidad estructural | Isotrópicas, pero tienden a ser más frágiles |
| Área / Volumen de Construcción | Generalmente mayor (220 × 220 × 250 mm en adelante) | Reducida a escala media |
| Aplicación Ideal | Piezas grandes, máscaras, refacciones mecánicas | Miniaturas detalladas, joyería, prótesis dentales |
FAQs
¿Qué es la impresión 3D FDM y cómo funciona?
La impresión 3D FDM (Fused Deposition Modeling o Modelado por Deposición Fundida) es un proceso de manufactura aditiva que consiste en extruir un filamento termoplástico a través de una boquilla caliente para depositar el material fundido capa por capa sobre una superficie de construcción, siguiendo un diseño digital previamente procesado por computadora. Es la tecnología de impresión 3D más económica, versátil y utilizada en todo el mundo para la creación de prototipos funcionales, piezas artísticas y herramientas industriales.
¿Cuáles son las ventajas del filamento PLA en la impresión de figuras y máscaras?
Las principales ventajas del filamento PLA son su excelente estabilidad dimensional, su facilidad de impresión sin distorsiones por contracción térmica (warping), y su carácter biodegradable derivado de recursos orgánicos. Su baja contracción facilita la producción de piezas de gran tamaño y formas complejas con alto nivel de detalle, convirtiéndolo en el polímero estándar para la manufactura de figuras coleccionables, prototipos visuales y utilería artística de alta calidad estética.
¿Cómo eliminar de forma profesional las líneas de capa en una pieza impresa en 3D?
Para eliminar las líneas de capa en una impresión 3D de forma profesional, se debe seguir un proceso técnico de postprocesado:
- Lijado mecánico inicial: Usar lijas secas de grano P150 y P240 para nivelar las crestas más pronunciadas.
- Imprimación de relleno: Aplicar una capa de imprimación de alto relleno (high-build primer) o resina autonivelante para tapar los canales micrométricos por capilaridad.
- Lijado húmedo de afinado: Lijar la superficie humedecida con agua utilizando granos finos (P400 a P800) para obtener una textura homogénea y suave.
- Pintura y sellado: Aplicar el color y una laca protectora final.
¿Qué diferencias técnicas hay entre imprimir en PLA y PETG para refacciones mecánicas?
La diferencia técnica principal es que el PETG ofrece una mayor resistencia mecánica al impacto, mejor flexibilidad estructural y mayor tolerancia térmica (hasta 80 °C) en comparación con el PLA, el cual tiende a ser frágil ante impactos continuos y se deforma a partir de los 60 °C. Por ello, mientras el PLA es ideal para modelos decorativos y maquetas, el PETG es el termoplástico predilecto para la fabricación de refacciones mecánicas funcionales, engranes de bajo esfuerzo y componentes de uso industrial en exteriores.









Agregar comentario